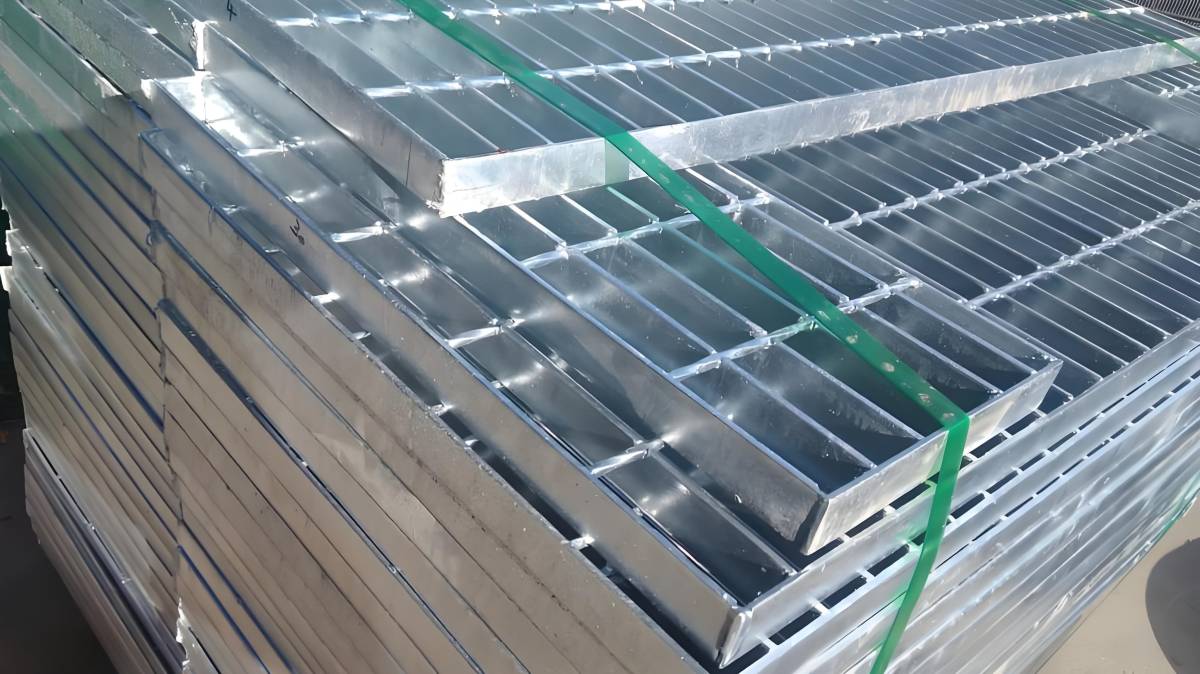
热镀锌钢格板生产工艺全流程
从扁钢选型、下料压焊到热浸镀锌与成品检验,龙口市弘昌金属制品有限公司以标准化工艺控制每一道工序。本页围绕车间实际生产动线,介绍承载扁钢与横杆的加工逻辑、镀锌层质量控制要点以及设备配置,帮助采购方理解钢格板从原料到成品的完整制造过程。
6
核心工序环节
≥65μm
镀锌层平均厚度
100%
成品逐块检验
±1mm
切割尺寸公差
一、原材料选型与下料
承载扁钢是钢格板强度的基础。车间按图纸要求选用Q235B或Q355B扁钢,核对材质单与厚度公差后进入下料工序。横杆一般采用扭绞方钢或圆钢,与扁钢形成稳定交叉受力结构。
- 扁钢厚度常见 3mm、4mm、5mm,高度 20~100mm 可选
- 下料前逐批核对材质证明与尺寸公差
- 切割端面平整,为后续压焊与包边做准备
二、压焊成型与切割包边
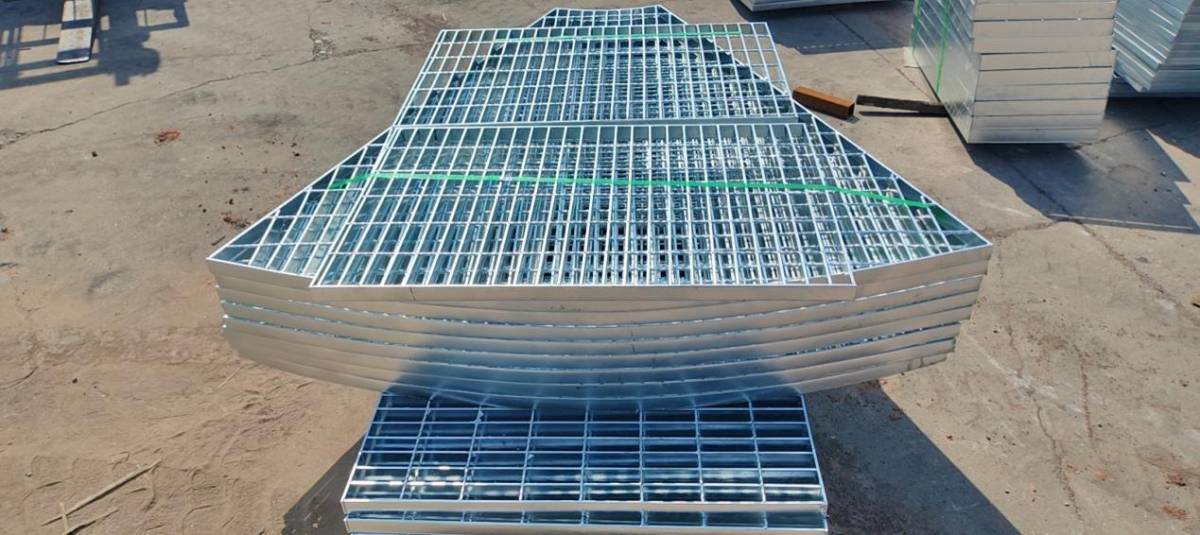
压焊机将横杆与承载扁钢在交叉点熔接为一体,焊接电流与压力参数按扁钢厚度设定。成型后的整板按图纸尺寸切割,异形件采用等离子或数控切割,再对四周进行包边处理,提升边缘强度与外观平整度。
- 压焊点牢固,无虚焊、漏焊现象
- 横杆间距按图纸控制,常见 50mm、100mm
- 异形切割与包边保证安装贴合度
三、热浸镀锌与镀层控制
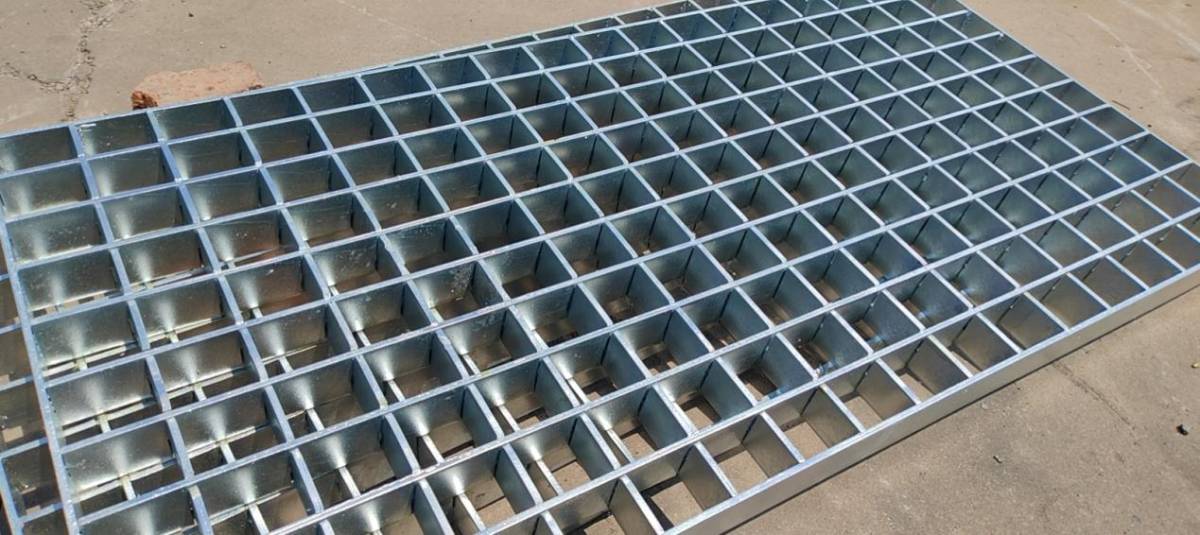
热浸镀锌是防腐性能的关键环节。钢格板经脱脂、酸洗、助镀后浸入熔融锌液,锌液温度与浸锌时间按板厚调整,使锌铁合金层均匀附着。出锌后经离心、冷却、钝化处理,镀层表面光洁,无漏镀、起皮与锌瘤。
前处理
脱脂除油、酸洗除锈、助镀活化,保证锌液浸润
浸锌
锌液温度约 445~455℃,浸锌时间按板厚设定
后处理
离心去余锌、冷却、钝化,镀层均匀附着
四、成品检验与质量控制
| 检验项目 | 控制标准 | 检验方式 |
|---|---|---|
| 镀层厚度 | 平均 ≥65μm,局部 ≥55μm | 磁性测厚仪抽检 |
| 焊接强度 | 压焊点无虚焊、漏焊 | 目视 + 抽样破坏检查 |
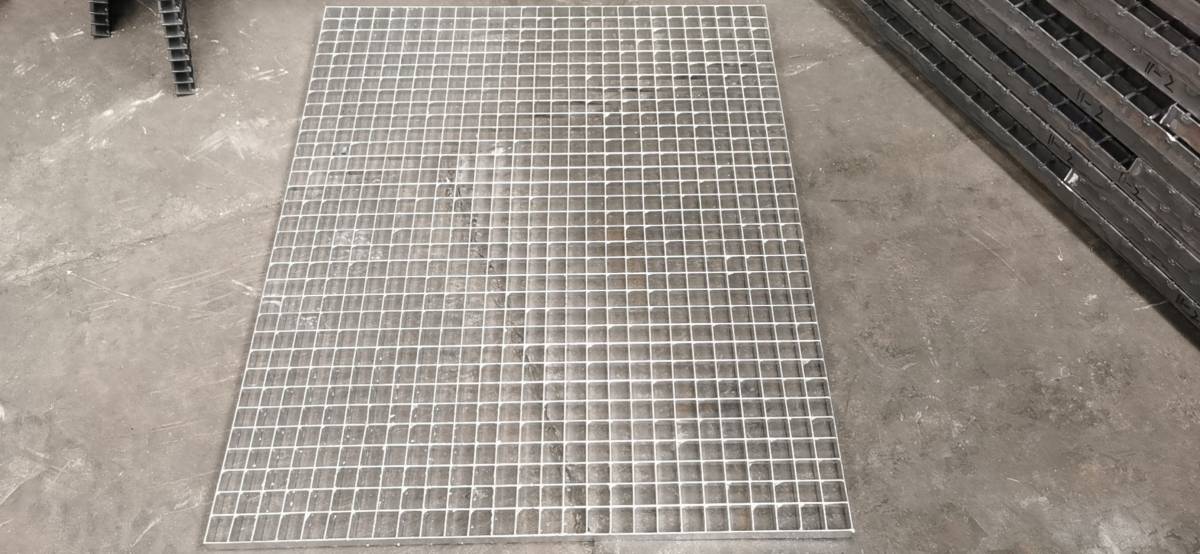
| 外形尺寸 | 长度与宽度公差 ±1mm | 卷尺逐块测量 |
| 外观质量 | 无漏镀、起皮、锌瘤与变形 | 逐块目视检查 |
五、车间设备配置
六、常见问题
Q:镀锌层厚度可以定制吗?
A:可按使用环境调整浸锌时间,常规平均厚度 ≥65μm,重腐蚀环境可协商加厚。
Q:异形件如何保证安装尺寸?
A:按图纸数控切割并包边,出厂前逐块复核开孔位置与外形尺寸。
Q:生产周期一般多久?
A:常规规格批量订单约 7~15 天,异形定制件按图纸复杂度另行确认。
Q:能否提供材质与镀层报告?
A:可随货提供扁钢材质证明与镀锌层厚度检测记录,支持第三方复检。
需要了解工艺细节或索取样品?
提供图纸即可获得规格建议与工艺方案,欢迎来电沟通。